通用夹具与夹具基础全解析
一、什么是夹具
夹具是在制造过程中用来固定工件、使其保持在正确位置,以便进行加工、检测或装配的装置。它是机械制造系统的重要组成部分,直接影响加工精度、生产效率和操作安全性。夹具的核心功能可以概括为四个方面:定位(确定工件在空间中的正确位置)、夹紧(保持该位置在加工过程中不变)、支承(承受切削力等外力)以及对刀/导向(引导刀具相对于工件运动)。
二、夹具的分类
按适用范围,夹具通常分为以下几类:
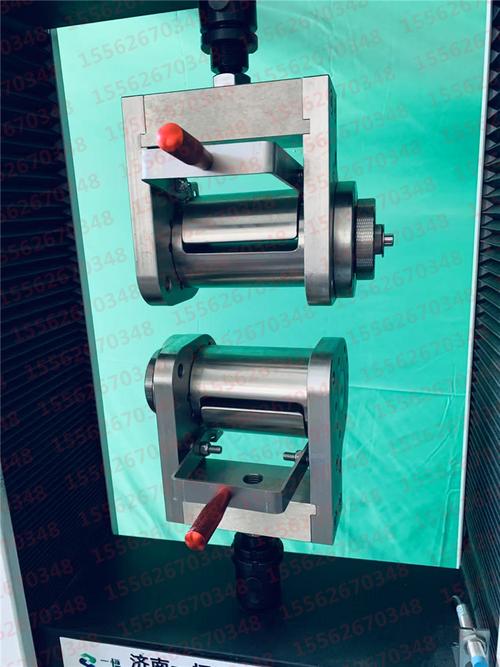
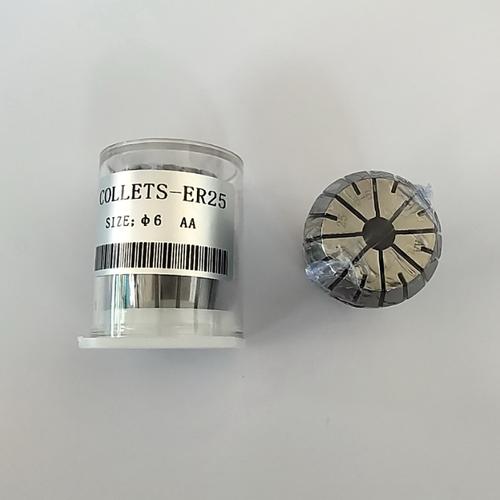
通用夹具——已标准化、可适用于多种工件的夹具,如三爪卡盘、四爪卡盘、平口钳、回转工作台等,通常作为机床附件存在。
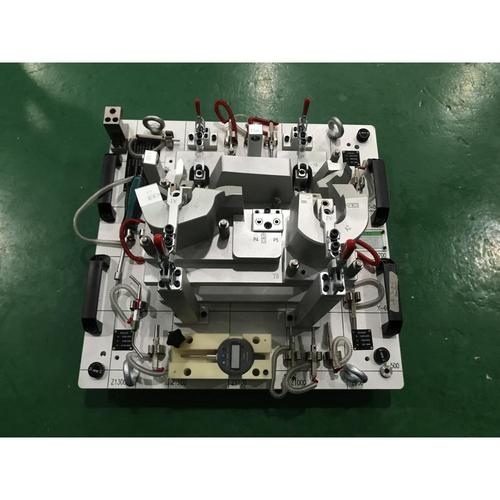
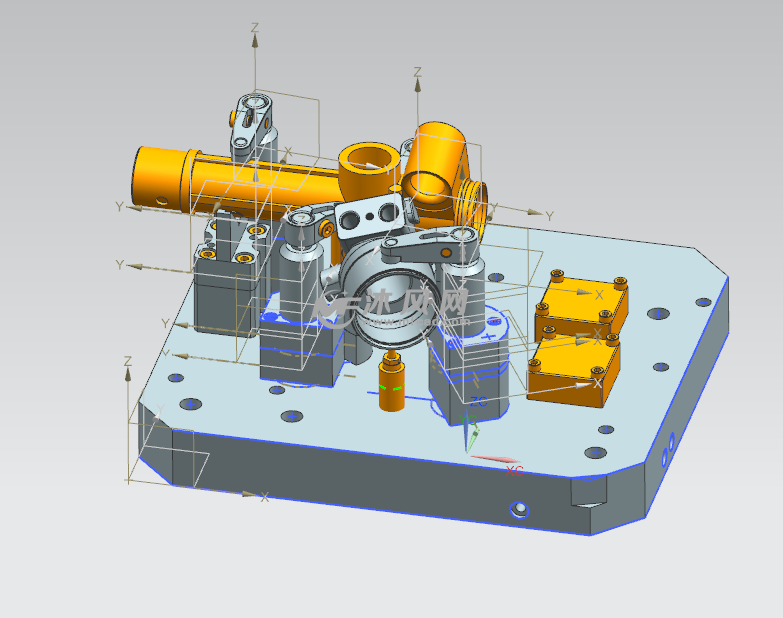
专用夹具——针对某一特定工序专门设计制造的夹具,仅适用于一种工件的一道工序,针对性强但制造周期长、成本较高。
可调夹具与成组夹具——通过调整元件位置或更换部分元件来适应同类不同规格的工件,兼顾了一定的柔性和效率。
组合夹具——由标准化元件拼装而成,用完可拆卸重组,适合单件小批生产和试制。
随行夹具——随工件一起在自动线上流转的夹具,常见于柔性制造系统。
三、通用夹具的特点与应用
通用夹具最突出的优势是免设计与即取即用。它无需针对具体工件单独设计,省去了设计、制造、调试的时间和费用,特别适合单件、小批及维修性生产。标准化程度高,互换性好,精度经过出厂校验,可靠稳定。
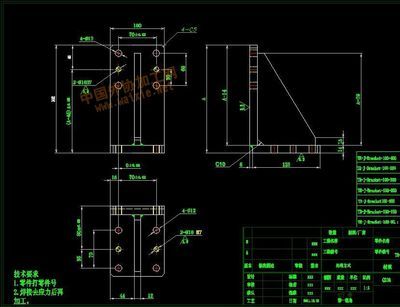
典型代表包括:机床卡盘系列(三爪自定心卡盘适合圆形、正多边形工件,四爪单动卡盘适合不规则或偏心工件)、平口钳(用于铣床、钻床夹持矩形工件)、压板与螺栓组合(通用性极强的临时夹紧方式)、V形块、角铁、分度头等。
通用夹具也存在局限:面对形状复杂或批量较大的工件时,装夹效率低、定位精度取决于操作者水平、对异形件适应性差。因此在实际生产中,通用夹具与专用夹具、组合夹具往往配合使用,取长补短。
四、夹具的基本组成
一套完整的夹具一般包含以下部分:
- 定位元件:如定位销、支承板、V形块,用以确定工件位置。
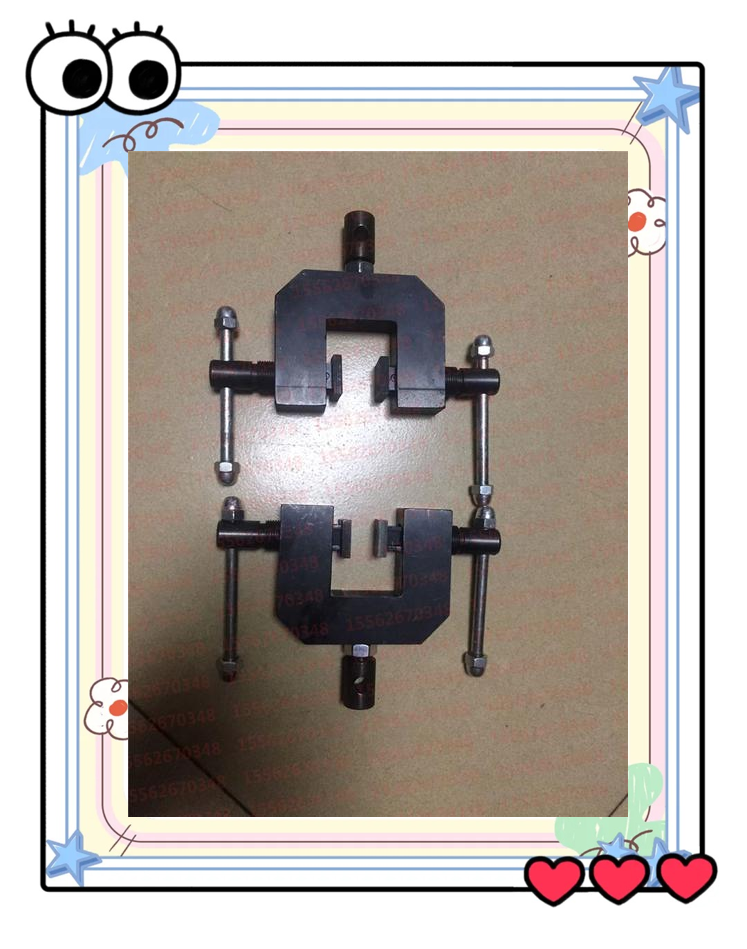
- 夹紧元件:如压板、螺杆、偏心轮、楔块,用于施加夹紧力。
- 夹具体:连接各元件并将夹具固定在机床上的基础件。
- 对刀与导向元件:如对刀块、钻套、镗套,用于确定刀具位置。
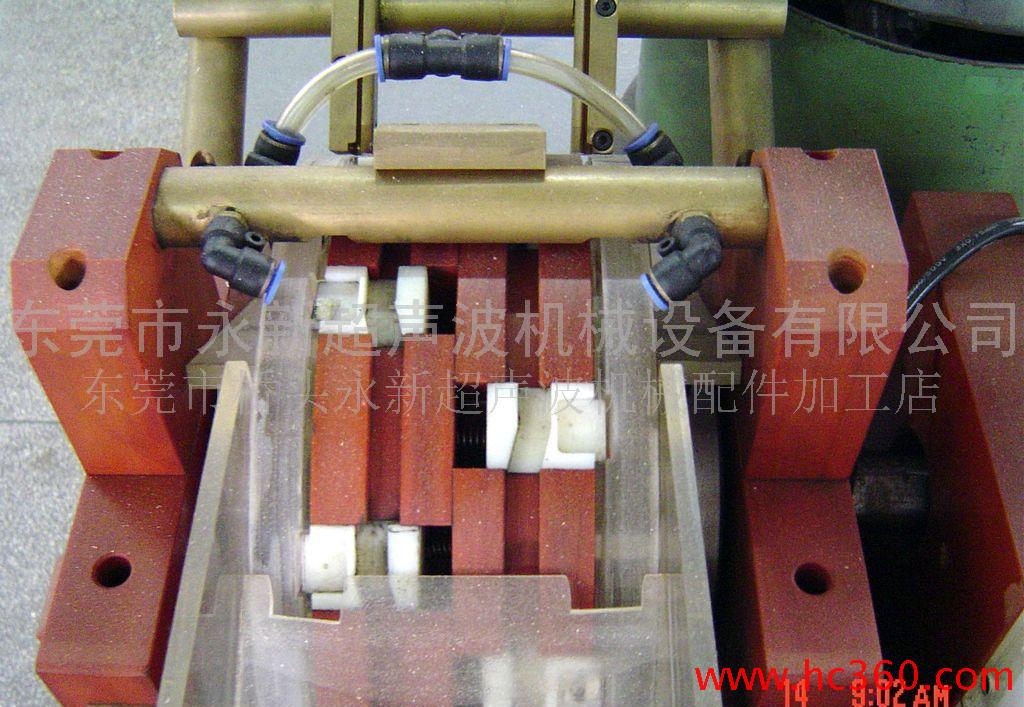
- 连接元件与其它装置:如定位键、分度装置、气动或液压动力装置。
五、夹具设计要点
设计或选用夹具时应重点把握几条原则:
- 正确定位:遵循六点定位原理,合理选择定位基准并与工序基准重合,避免欠定位和过定位。
- 有效夹紧:夹紧力应指向主要定位支承、作用在工件刚度较大处,夹紧力大小适宜,夹紧动作不妨碍加工和找正。
- 精度保证:夹具制造误差直接叠加到工件上,应合理分配公差,关键配合面精密加工,并经检验后投入使用。
- 经济性与效率:综合考虑批量、节拍、动力方式(手动、气动、液压、电磁等),批量化生产宜优先采用高效夹紧方案。
六、
通用夹具和夹具技术是工艺系统准确、高效运行的基石。理解各类夹具的原理与特点,合理选用与设计,能在保证加工精度的同时显著降低劳动强度、提升生产柔性与经济效益。
如若转载,请注明出处:http://www.wyzdh168.com/product/40.html
更新时间:2026-10-30 08:43:43