液压膨胀工装夹具在不同加工工艺下的夹紧力差异分析
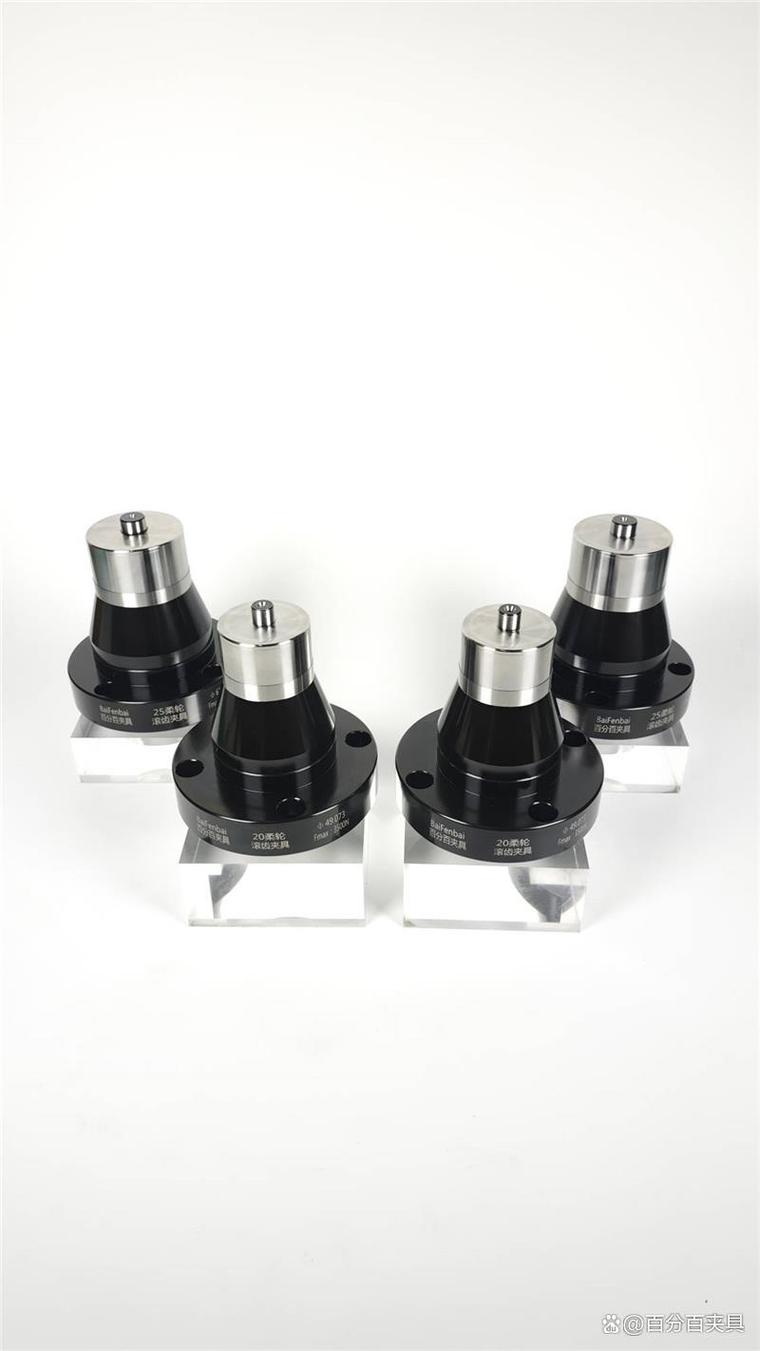
液压膨胀工装夹具凭借高精度、高刚性和均匀夹紧的特性,在精密加工领域应用广泛。但其夹紧力的设定并非一成不变,而是需要根据具体的加工工艺(如车削、铣削、磨削、钻孔等)进行针对性调整。不同工艺对夹紧力的需求存在显著差异,主要体现在以下几个方面:
一、车削工艺
车削时工件主要承受切削力、离心力和惯性力。对于轴对称零件,液压膨胀夹具需提供足够的夹紧力以克服切削扭矩和轴向力,防止工件打滑。通常夹紧力较高(约为额定值的70%-90%),但需避免过度夹紧导致薄壁件变形。高速车削时还需考虑离心力对夹紧力的补偿。
二、铣削工艺
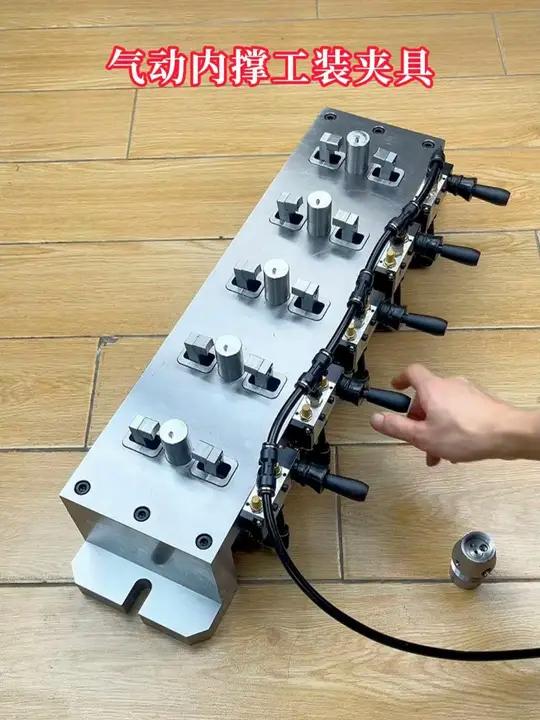
铣削为断续切削,伴随冲击和振动。夹紧力需足够大以抑制工件位移和颤振,同时保持均匀性。对于型腔铣削或侧铣,夹紧力一般设定为额定值的60%-80%,过高可能导致薄壁让刀或夹具过度膨胀。若采用多工位夹具,各工位夹紧力需独立控制以保证一致性。
三、磨削工艺
磨削切削力较小,但要求极高的尺寸精度和表面质量。夹紧力通常较低(额定值的30%-50%),以避免工件弹性变形和热变形影响加工精度。对于薄壁套筒或环形零件,需采用分段膨胀或低压夹紧策略,确保夹紧力均匀分布。
四、钻孔与攻丝工艺
钻孔时轴向力较大,尤其钻深孔时需较高夹紧力防止工件旋转;攻丝则要求夹紧力稳定以抵抗扭矩波动。夹紧力通常设为额定值的70%-85%。若工件为薄壁结构,可采用轴向辅助支撑或定制膨胀套,以平衡夹紧力与变形风险。
五、影响夹紧力设定的其他因素
工件材料(铝合金、钢件、钛合金等)的弹性模量和屈服强度影响许用夹紧力;工件几何形状(薄壁、细长轴、异形件)决定夹紧力分布要求;加工精度等级和表面粗糙度要求则会影响夹紧力的上限。液压膨胀夹具的膨胀量-压力特性曲线、密封件摩擦力和温度变化也需纳入夹紧力控制策略。
综上,液压膨胀工装夹具在不同加工工艺下的夹紧力需根据切削力特性、工件刚性和精度要求进行差异化设定。合理匹配夹紧力不仅能保证加工质量,还可延长夹具寿命并避免工件损伤。实际应用中建议通过工艺试验确定最优夹紧力范围,并借助压力监控系统实现闭环控制。
如若转载,请注明出处:http://www.wyzdh168.com/product/24.html
更新时间:2026-10-30 16:34:53